


L' invenzione della lavorazione per elettroerosione (EDM) ha rivoluzionato la produzione di precisione. È in grado di modellare materiali complessi con estrema precisione. Questo manuale illustrerà in modo chiaro i principi, le tecniche e le potenzialità dell'EDM, rendendoli facilmente comprensibili a tutti. Verranno descritti i diversi tipi di macchine EDM con le loro specifiche funzioni, nonché le fasi da seguire per ottenere i migliori risultati. Il documento esamina le caratteristiche tecniche e i criteri di prestazione che consentiranno sia ai principianti che agli esperti di comprendere come utilizzare questa tecnica nei propri campi di specializzazione per ottenere risultati migliori. Preparatevi a scoprire la lavorazione per elettroerosione: un ambito in cui tecnologie avanzate e competenze tradizionali si fondono in modo unico al mondo!
Cos'è la lavorazione a scarica elettrica (EDM)?
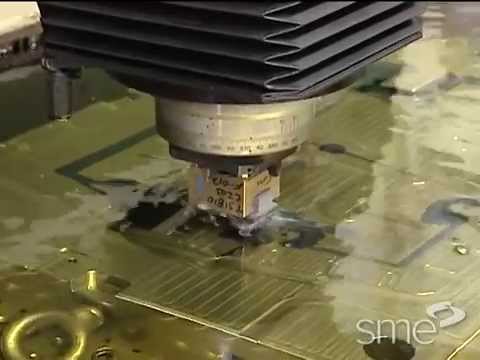
Come funziona l'elettroerosione?
Electric Discharge Machining (EDM), il concetto prevede scariche elettriche rapide che eliminano materiale da un pezzo di lavoro. La procedura utilizza un elettrodo senza contatto, tipicamente in rame o grafite, per creare scintille quando si avvicina alla sostanza conduttiva. Queste scintille avvengono all'interno di un fluido dielettrico, formando così canali di plasma che fondono e vaporizzano piccole quantità del pezzo in modo da modellarlo secondo la configurazione data dall'elettrodo utilizzato. Per consentire progetti complessi con superfici lisce senza necessariamente doverle toccare, la precisione nell'EDM dipende dal controllo dei livelli di energia di scarica e delle durate dell'ampiezza dell'impulso, allineando correttamente gli strumenti rispetto ai pezzi su cui lavorare.
Quali sono i componenti principali di un sistema EDM?
Un sistema di lavorazione a scarica elettrica (EDM) è costituito da molte parti importanti che lavorano insieme per ottenere elevata precisione ed efficienza nella lavorazione. Alcuni di questi componenti sono:
- Alimentazione: Ciò genera l'energia elettrica necessaria per il processo. Controlla i livelli di tensione e corrente che influenzano le proprietà di scarica come l'energia per impulso e la frequenza di scarica.
- Elettrodo: Gli elettrodi sono realizzati con materiali conduttivi come grafite o rame e sono modellati in base al contorno desiderato del pezzo da lavorare. La sua forma e il materiale influiscono notevolmente sulla sua efficacia superfici delle macchine.
- Fluido dielettrico: Questi fluidi non conducono elettricità ma hanno altre funzioni, come il raffreddamento, la rimozione delle particelle usurate attraverso l'azione di lavaggio e la stabilizzazione delle scariche elettriche. Acqua deionizzata, oli idrocarburici o liquidi sintetici possono fungere da dielettrici a seconda delle esigenze del processo.
- Pezzo in lavorazione: Un metallo conduttivo che viene tagliato da scintille elettriche tra gli elettrodi; questo può essere influenzato in termini di geometria e proprietà termiche quando si seleziona, tra gli altri, l'energia di scarico o la velocità di alimentazione.
- Sistema di controllo: Ciò include sia l'hardware che il software che monitorano e controllano tutti gli aspetti del macchina utensile durante il funzionamento in modo da ottenere risultati accurati ogni volta che vengono prodotti i pezzi. Dovrebbe fornire anche capacità di regolazione dinamica.
- Meccanismo servo: Posiziona accuratamente un elettrodo rispetto al pezzo da lavorare consentendo così un controllo preciso della distanza tra gli spazi. È possibile utilizzare servo lineari o rotativi a seconda del tipo specifico di processo EDM, ad esempio elettroerosione a tuffo o elettroerosione a filo.
- Strumenti di ispezione e misurazione – Questi strumenti misurano accuratamente le dimensioni rispetto alle specifiche di progettazione, soprattutto laddove è necessario raggiungere tolleranze strette mantenendole buone finitura superficiale la qualità dopo il taglio avviene tramite scariche elettriche.
Ogni componente ha il proprio contributo unico nel garantire operazioni di “EDM” di successo con risultati eccellenti, quindi considerate come la migliore pratica per geometrie complesse all’interno di vari settori produttivi che coinvolgono quote ristrette.
Quali materiali possono essere lavorati mediante elettroerosione?
L'elettroerosione (EDM) può essere utilizzata per lavorare un'ampia gamma di materiali conduttivi. Alcuni materiali comunemente lavorati includono:
- Acciaio per utensili: Gli acciai per utensili sono ampiamente utilizzati nella produzione di stampi e matrici perché necessitano di elevata precisione geometrica e durata che possono essere ottenute solo attraverso l'uso dell'elettroerosione.
- Acciaio inossidabile: L'acciaio inossidabile è altamente resistente alla corrosione e ha una grande robustezza, motivo per cui è comunemente usato in ambito medico e industrie aerospaziali, pure. Questo materiale può essere facilmente modellato in componenti complessi utilizzando la lavorazione ad elettroerosione.
- Leghe di titanio: Le leghe di titanio possiedono elevati rapporti resistenza/peso nonché proprietà di resistenza al calore; pertanto, risultano essere di ampio utilizzo nelle applicazioni aerospaziali dove queste caratteristiche sono richieste più frequentemente. Materiali rigidi come questi dovrebbero idealmente essere lavorati con macchine per elettroerosione poiché il calore prodotto non influisce sulla loro integrità strutturale.
Oltre a questi tre metalli, l'elettroerosione può funzionare anche su altri materiali come rame, ottone o persino alcune ceramiche, a condizione che sia presente un'adeguata conduttività elettrica!
Tipi di macchine per elettroerosione e loro applicazioni

Quali sono i diversi tipi di macchine per elettroerosione?
L'elettroerosione (EDM) è un termine che copre molte macchine diverse, ognuna delle quali è stata adattata ad applicazioni e requisiti operativi specifici. I due tipi principali di macchine per elettroerosione sono:
Elettroerosione a tuffo (conosciuta anche come Die Sink EDM):
Questo metodo utilizza un elettrodo sagomato che viene abbassato nel pezzo da lavorare fino a creare una cavità asportando materiale. È particolarmente utile per realizzare forme complesse e dettagli intricati in matrici e stampi. Gli elettrodi sono spesso realizzati in grafite o rame, ma è possibile utilizzare qualsiasi materiale conduttivo; ciò consente un controllo molto preciso sulle dimensioni e sulla qualità della finitura superficiale.
- Applicazioni comuni: Stampi, matrici o altre parti utilizzate nelle industrie aerospaziali/automobilistiche dove possono esserci tolleranze strette su dimensioni/forma/precisione di posizionamento.
- Punto dati: Gli elettroerosioni a tuffo sono in grado di raggiungere una precisione fino a ±0.0001″, tuttavia molto dipende dal tipo di elettrodo e dalle condizioni di configurazione utilizzate durante il funzionamento.
Elettroerosione a filo:
In questo tipo di macchina un filo elettricamente conduttivo (solitamente ottone) si muove continuamente attraverso il pezzo da lavorare mentre taglia lungo percorsi specificati. Gli elettroerosioni a filo sono noti per la loro capacità di tagliare profili estremamente complessi senza distorsioni; eccellono anche nel lavorare con sezioni sottili o materiali duri che altrimenti potrebbero deformarsi con i metodi di lavorazione tradizionali.
- Applicazioni tipiche: Taglio di componenti di vario spessore; produzione di parti a pareti sottili; creazione di geometrie complesse che si trovano all'interno di dispositivi medici/componenti aerospaziali, ecc., dove la precisione è fondamentale.
- Punto dati: Le elettroerosioni a filo funzionano tipicamente a velocità di taglio comprese tra 3 e 20 pollici al minuto (rpm) e possono mantenere tolleranze fino a ±0.0001″.
Esistono altri tipi oltre a quelli primari, inclusi gli elettroerosioni Hole Popper progettati specificamente per la realizzazione di fori accurati in materiali duri come il metallo duro, nonché le unità EDM Fast Hole ottimizzate per velocità di foratura elevate su gamme di diametri piccoli e grandi, ecc.; il tutto migliorando ulteriormente la versatilità in vari settori che utilizzano tecnologie EDM.
In cosa differisce l’elettroerosione a filo dall’elettroerosione a tuffo?
L'elettroerosione a filo (EDM) e l'elettroerosione a tuffo non sono la stessa cosa né per il loro funzionamento né per le loro applicazioni. L'elettroerosione a filo utilizza un filo di ottone in costante movimento per tagliare il pezzo, consentendo una profilatura precisa e il taglio di sezioni sottili e materiali duri. Al contrario, l'elettroerosione a tuffo funziona erodendo materiale dal pezzo mediante un elettrodo sagomato, risultando quindi perfetta per la creazione di forme complesse e dettagliati in stampi e matrici. Entrambi i metodi possono raggiungere un'elevata precisione – tolleranze fino a ±0.0001 pollici – ma le loro somiglianze finiscono qui. La scelta tra i due metodi dipende dalle esigenze specifiche, ad esempio dalla necessità di angoli vivi o da una forma più arrotondata.
Quali sono le applicazioni della microelettroerosione?
La microelettroerosione (lavorazione a scarica elettrica) viene utilizzata in molti settori di alta precisione in cui sono richieste caratteristiche complesse. Alcune delle applicazioni chiave sono:
- Dispositivi medici: La microelettroerosione viene utilizzata per creare caratteristiche fini e mantenere tolleranze strette sui componenti utilizzati in dispositivi medici come stent, strumenti chirurgici o microtubi.
- Componenti aerospaziali: Nell'industria aerospaziale, la microelettroerosione può essere utilizzata per produrre pale di turbine, tra le altre parti complesse con geometrie leggere e dettagliate necessarie per prestazioni ed efficienza.
- Produzione elettronica: La miniaturizzazione senza perdita di precisione è resa possibile durante la produzione dall'uso della microelettroerosione nell'industria elettronica, che aiuta a creare piccole parti come connettori o microinterruttori che migliorano la funzionalità del dispositivo.
Questi usi ci mostrano come la microelettroerosione disponga di una tecnologia avanzata, che crea pezzi altamente dettagliati in diversi settori critici.
Comprendere il processo di lavorazione per elettroerosione

Come controllare il processo di elettroerosione?
Per essere efficaci nel controllo del processo EDM è necessario tracciare e modificare i parametri principali con estrema attenzione in modo che ne garantiscano la precisione. Coinvolgono:
- Voltaggio di scarica: Questo dovrebbe essere impostato correttamente perché determina l'intensità della scintilla e la velocità con cui i materiali vengono rimossi.
- Durata dell'impulso: Ciò controlla la durata delle scintille, influenzando così la qualità del taglio e la finitura superficiale.
- Fluido dielettrico: La precisione dipende dal tipo di fluido dielettrico utilizzato e dalla sua portata poiché questi due fattori contribuiscono al raffreddamento e al lavaggio dei trucioli.
- Materiale e forma dell'elettrodo: La scelta del materiale dell'elettrodo deve corrispondere ai livelli di complessità delle caratteristiche desiderati, mentre la forma deve conformarsi all'output dimensionalmente accurato.
- Tasso di avanzamento: L'eliminazione del materiale dal pezzo durante la lavorazione con elettroerosione dovrebbe essere ottimizzata attraverso la gestione della velocità di avanzamento che previene l'usura prematura e mantiene le tolleranze entro i limiti.
Con questa conoscenza sul controllo di tutti questi fattori, è possibile ottimizzare la precisione attraverso varie applicazioni delle macchine a scarica elettrica.
Che ruolo gioca il fluido dielettrico nell'elettroerosione?
Il processo di elettroerosione (EDM) dipende in larga misura da un fluido dielettrico, che svolge diverse funzioni importanti. In primo luogo, funge da isolante, impedendo le scariche elettriche finché l'utensile e il pezzo in lavorazione non si trovano a una distanza tale da innescare la scintilla. In secondo luogo, raffredda sia l'elettrodo che il pezzo in lavorazione dissipando il calore prodotto durante la lavorazione, proteggendoli così da eventuali danni dovuti alle alte temperature. Inoltre, questo liquido contribuisce a rimuovere trucioli e particelle di usura dalla zona di lavoro, garantendo un percorso libero per la scarica elettrica; assicura inoltre una capacità di taglio costante della macchina utensile per tutto il suo ciclo di vita. Infine, ma non meno importante, la scelta del fluido dielettrico può influenzare la finitura superficiale e la qualità complessiva del pezzo lavorato , sottolineando la sua importanza per il raggiungimento di risultati ottimali nelle operazioni di elettroerosione.
Come si confronta l'EDM con i metodi di lavorazione convenzionali?
L'elettroerosione (EDM) presenta una buona dose di vantaggi e svantaggi rispetto ai tradizionali metodi di fresatura e tornitura. Uno dei principali vantaggi è che può essere utilizzato per dare forma a disegni complessi con geometrie complesse, cosa che sarebbe stata difficile o addirittura impossibile con le tecniche convenzionali, soprattutto nei materiali duri. Inoltre, il settore dell’ingegneria di precisione necessita di processi come l’EDM che mantengano tolleranze strette e producano finiture di pregio.
Tuttavia, in media, le macchine EDM hanno velocità di taglio inferiori rispetto alle macchine tradizionali, quindi non sono ideali per la produzione di massa dove il tempo è un fattore critico. Inoltre, la gestione di un impianto EDM comporta costi più elevati a causa delle esigenze specifiche delle attrezzature e del fatto che i materiali degli elettrodi sono di consumo. Mentre i metodi di lavorazione tradizionali prevedono tagli fisici , le scariche elettriche si basano sul calore, quindi qualsiasi materiale elettricamente conduttivo, indipendentemente dalla sua resistenza o durezza, può essere lavorato con questo metodo. Il fatto che questi due processi funzionino in modo diverso dimostra quanto siano interdipendenti: uno può fare ciò che l'altro non può fare, ampliando così le capacità produttive in generale.
Vantaggi e svantaggi dell'utilizzo dell'EDM

Quali sono i vantaggi dell'EDM?
L'elettroerosione (EDM) ha molti punti di forza che la rendono uno strumento importante in diversi contesti produttivi:
- Precisione e accuratezza: Popolare per la sua capacità di mantenere tolleranze strette, spesso entro ±0.005 mm. Questa caratteristica è molto importante per settori come quello aerospaziale o dei dispositivi medici in cui la precisione è fondamentale.
- Forme complesse: L'elettroerosione può lavorare geometrie complesse con angoli interni acuti nonché dettagli complessi che sono difficili o impossibili da ottenere con i metodi convenzionali. Ad esempio, secondo una ricerca, l’elettroerosione ha prodotto elementi di larghezza pari a 0.15 mm.
- Versatilità dei materiali: Funziona su una varietà di materiali elettricamente conduttivi tra cui acciaio temprato, titanio, rame e altre leghe. Ciò rende possibile la lavorazione di macchine utensili e componenti che necessitano di elevata resistenza all'usura.
- Stress meccanico ridotto: Poiché l'elettroerosione erode il materiale attraverso il calore anziché il contatto fisico con i taglienti; ciò riduce lo stress meccanico sul pezzo in lavorazione, minimizzando così le possibilità di deformazione e aumentando al tempo stesso la durata dei componenti.
- Finitura superficiale elevata: In genere, il processo fornisce buone finiture superficiali, raggiungendo spesso valori Ra di 0.2 µm o inferiori, addirittura migliori di questo valore, il che è utile in applicazioni in cui le proprietà funzionali o estetiche dipendono dalla qualità della superficie.
- Conservazione della vita dell'utensile: Perché non sono coinvolti utensili da taglio durante la fase di lavorazione senza contatto; sia il pezzo che gli eventuali utensili utilizzati dureranno più a lungo, risparmiando eventualmente denaro nel tempo a causa della mancanza di usura diretta tra loro.
- Compatibilità con l'automazione: Può essere facilmente incorporato in sistemi di produzione automatizzati in modo da aumentare la produttività garantendo così l'uniformità tra i lotti durante i cicli di produzione.
Quali sono i limiti dell'utilizzo dell'EDM?
La lavorazione per elettroerosione (EDM) presenta i suoi vantaggi ma anche una serie di limitazioni. I produttori dovrebbero quindi essere consapevoli di questi inconvenienti.
- Materiali limitati: I materiali non conduttivi non possono essere lavorati dall'EDM perché funziona solo su quelli elettricamente conduttivi.
- Velocità di funzionamento: In termini di velocità, l'eliminazione del materiale nella lavorazione con elettroerosione è molto più lenta di quella dei metodi di produzione tradizionali, rendendola quindi inadatta alle industrie di produzione di massa.
- Durezza superficiale: Anche se questo metodo consente di ottenere finiture superficiali fini, alcune parti possono indurirsi a causa del calore prodotto durante la procedura, rendendo quindi necessarie ulteriori operazioni di finitura per ottenere le caratteristiche desiderate.
- Costi dell'attrezzatura: Rispetto ad altre macchine convenzionali utilizzate per il taglio dei metalli, ecc., l’investimento iniziale nelle macchine per elettroerosione e nella loro manutenzione può essere molto elevato, il che scoraggia molti piccoli utilizzatori.
- Usura e rottura degli elettrodi: Gli elettrodi si usurano nel tempo man mano che vengono utilizzati durante il processo, aumentando quindi le spese, soprattutto laddove la precisione è necessaria frequentemente.
Questi svantaggi devono essere sempre presi in considerazione rispetto ai vantaggi quando si pensa all’adozione dell’elettroerosione in una determinata applicazione di produzione.
In che modo l'elettroerosione può migliorare la finitura superficiale?
Esistono numerosi modi per migliorare la finitura superficiale mediante l'elettroerosione (EDM). Ciò si ottiene attraverso una rimozione di materiale estremamente precisa a livello microscopico, che consente la realizzazione di dettagli delicati e geometrie complesse con una formazione di bave trascurabile. Tale precisione si traduce in superfici più lisce rispetto a quelle ottenute con i metodi di lavorazione tradizionali; inoltre, essendo l'EDM un processo senza contatto, elimina le forze meccaniche che potrebbero deformare il pezzo, garantendo finiture di altissima qualità; infine, è possibile utilizzare diversi materiali e forme degli elettrodi per ottimizzare la rugosità superficiale attraverso la regolazione della distanza tra gli elettrodi e dell'energia applicata, ottenendo una texture uniforme e caratteristiche migliorate. In questo modo, è possibile produrre componenti con tolleranze ristrette e un'eccellente integrità superficiale utilizzando l'EDM, riducendo spesso le operazioni di finitura aggiuntive.
Applicazioni e usi dell'elettroerosione nella produzione moderna

Quali settori utilizzano l’EDM più frequentemente?
La lavorazione per elettroerosione (EDM) è ampiamente utilizzata in molti settori industriali grazie alla sua elevata precisione. L'industria aerospaziale impiega l'EDM per realizzare componenti di precisione che richiedono tolleranze ristrette. Nel settore automobilistico, stampi e matrici vengono prodotti tramite EDM per garantire un assemblaggio perfetto e una finitura liscia . I produttori di dispositivi medici utilizzano questa tecnologia per creare componenti dalle forme complesse o di piccole dimensioni. Anche i produttori di elettronica si avvalgono dell'EDM per la realizzazione di circuiti complessi o connettori, un'operazione impossibile con qualsiasi altro metodo di produzione attualmente disponibile. Questi esempi dimostrano come sia possibile raggiungere un'elevata precisione in diverse applicazioni, laddove non esiste un metodo alternativo in grado di offrire lo stesso livello di accuratezza e qualità della lavorazione per elettroerosione.
Come viene utilizzata l'elettroerosione nella lavorazione di precisione?
Nella lavorazione di precisione, l'elettroerosione (EDM) viene utilizzata per asportare materiale dal pezzo in lavorazione mediante scariche elettriche controllate. Questo processo prevede l'utilizzo di un elettrodo conduttivo caricato elettricamente e avvicinato al pezzo per generare una serie di scariche controllate che rimuovono il materiale con grande precisione. La precisione dell'EDM consente di realizzare progetti complessi che sarebbero altrimenti impossibili con i metodi di lavorazione convenzionali. Gli operatori possono regolare la durata dell'impulso, la corrente e la tensione, tra gli altri parametri, al fine di ottenere le tolleranze e le finiture superficiali desiderate apportando piccole modifiche durante il processo di lavorazione . È particolarmente utile per la creazione di forme complesse, la realizzazione di cavità su stampi o la produzione di pezzi che richiedono una post-lavorazione minima.
Quali sono le applicazioni specifiche dell’elettroerosione a filo?
La lavorazione con elettroerosione a filo è un metodo molto potente utilizzato in molti settori per realizzare forme precise in materiali conduttori. Alcune delle sue principali applicazioni sono le seguenti:
- Strumenti e stampi di produzione: L'elettroerosione a filo è necessaria per la produzione di stampi e matrici di alta precisione utilizzati nello stampaggio o nello stampaggio a iniezione che consentono geometrie complesse con tolleranze strette.
- Realizzazione di componenti aerospaziali: Gli elettroerosioni a filo vengono utilizzati per realizzare parti leggere con forme complicate richieste dalle normative di sicurezza di questo settore, garantendo al tempo stesso che soddisfino tutti gli standard prestazionali necessari.
- Progettazione di dispositivi medici: Il settore medico utilizza macchine a scarica elettrica a filo per la creazione di piccoli pezzi complessi come strumenti chirurgici o impianti in cui la precisione e la biocompatibilità sono passaggi cruciali.
Inoltre, questa tecnica trova il suo posto anche tra le aziende manifatturiere elettroniche per la creazione di elementi automobilistici e prototipi di progetti complessi, rivelando così versatilità combinata con capacità di alta precisione oltre ad essere adatta per vari altri scopi che coinvolgono queste caratteristiche.
Fonti di riferimento
Lavorazioni a scarica elettrica
Domande frequenti (FAQ)
D: Cos'è l'elettroerosione?
A: Quella che viene definita lavorazione per elettroerosione (EDM) è un processo in cui i materiali metallici vengono modellati mediante scariche elettriche o scintille. È particolarmente indicata per realizzare forme complesse e piccoli dettagli.
D: Come funziona il processo di lavorazione con elettroerosione?
R: Il processo di lavorazione con elettroerosione prevede la creazione controllata di una scarica elettrica tra uno strumento per elettroerosione (elettrodo) e il pezzo. Le alte temperature sono prodotte dalle scintille, che fondono e vaporizzano il materiale; successivamente questa sostanza viene lavata via attraverso un fluido dielettrico.
D: Quali sono le principali applicazioni dell'EDM?
R: L'elettroerosione ha diverse applicazioni nella costruzione di stampi, nella produzione di matrici, nella perforazione di fori e nella produzione di componenti complessi che non possono essere lavorati facilmente con i metodi tradizionali. Questa tecnologia è ampiamente utilizzata nell’industria aerospaziale, nel settore automobilistico e nella produzione di dispositivi medici.
D: Qual è la differenza tra elettroerosione a filo ed elettroerosione a pistone?
R: L'elettroerosione a filo utilizza un filo sottile per tagliare le forme nel pezzo in lavorazione; l'affondamento (ram) utilizza elettrodi di forma personalizzata immersi al suo interno. In entrambi i casi, gli elettrodi devono essere immersi nel fluido dielettrico durante la lavorazione.
D: In che modo la lavorazione CNC migliora la tecnologia EDM?
R: I sistemi CNC consentono il controllo automatizzato su vari aspetti come la velocità o la profondità, garantendo così una precisione costante in tutte le fasi della produzione, ove richiesto. Ciò li rende ideali per applicazioni ad alta precisione. Pertanto, ciò che fa il controllo numerico computerizzato (CNC) è fornire una gestione accurata su ogni aspetto dell'ingegneria di precisione, inclusa la riduzione dei tempi, aumentandone al contempo l'aspetto qualitativo poiché le parti complesse possono essere realizzate ripetutamente senza errori perché queste macchine eseguono le cose automaticamente una dopo l'altra.
D: Quali sono i vantaggi della foratura per elettroerosione?
R: La foratura per elettroerosione, come l'EDM per foratura di piccoli fori e l'EDM per foratura rapida, può creare fori precisi, profondi e stretti in materiali duri. Questo metodo è ottimo per requisiti di precisione e finitura elevati.
D: In che modo il fluido dielettrico contribuisce al processo EDM?
R: Nel processo EDM, il fluido dielettrico svolge diverse funzioni. Innanzitutto isola fino a quando non c'è abbastanza tensione per generare una scintilla elettrica. In secondo luogo, raffredda sia il pezzo che l'elettrodo. In terzo luogo, lava via le particelle erose dall'area lavorata.
D: Quali fattori influenzano la velocità di lavorazione nell'elettroerosione?
R: La velocità di taglio nell'EDM è influenzata dal tipo di materiale che viene lavorato, dai parametri elettrici (durata dell'impulso di tensione e corrente), dal tipo di fluido dielettrico utilizzato e dall'efficacia del lavaggio.
D: È possibile utilizzare la lavorazione con elettroerosione su materiali conduttivi o non conduttivi?
R: L'elettroerosione (EDM) viene utilizzata principalmente quando si lavora con materiali conduttivi perché questa tecnica si basa su scariche elettriche tra un elettrodo e un pezzo. Tuttavia, l'elettroerosione tradizionale non può essere utilizzata per materiali non conduttivi poiché non consentono il flusso di corrente elettrica.
D: Quali sono alcuni svantaggi dell'utilizzo della lavorazione con elettroerosione?
A: Velocità inferiore rispetto ad altri tipi di processi di lavorazione; può funzionare solo con materiali conduttivi, il che ne limita ulteriormente i campi di applicazione; pertanto, a volte può verificarsi usura degli elettrodi e occorre utilizzare fluidi dielettrici specifici, ma in alcuni casi anche la generazione di stress termico diventa problematica.

