


CNC-gefräste Aluminium-Drehteile sind wichtige Bestandteile zahlreicher Branchen, von der Automobil- und Luft- und Raumfahrtindustrie bis hin zur Unterhaltungselektronik. Dank ihrer Präzision, Langlebigkeit und ihres geringen Gewichts sind sie unverzichtbar für die Herstellung von Hochleistungsprodukten. Diese Schritt-für-Schritt-Anleitung bietet einen Überblick über CNC-gefräste Aluminium- Drehteile und ihre spezifischen Vorteile, die Bearbeitungsprozesse und die wichtigsten Kriterien bei der Auswahl der richtigen Komponenten für Ihr Projekt. Dieser Artikel dient Ihnen als Leitfaden, um sich mit diesen vielseitigen Teilen vertraut zu machen und sie optimal einzusetzen – egal ob Sie Ingenieur oder Unternehmer sind und Ihre Produktion optimieren möchten. Lesen Sie weiter und erfahren Sie alles, was Sie für den erfolgreichen Einsatz von CNC-gefrästen Aluminium-Drehteilen benötigen!
Aluminium und seine Legierungen verstehen

Arten von Aluminiumlegierungen für die CNC-Bearbeitung
Die CNC-Bearbeitung nutzt hauptsächlich Aluminiumlegierungen aufgrund ihrer hervorragenden mechanischen Eigenschaften, ihres geringen Gewichts und ihrer vielseitigen Einsatzmöglichkeiten. Unter den verschiedenen Aluminiumlegierungen sind einige aufgrund ihrer guten Bearbeitbarkeit und Festigkeit besonders verbreitet und für zahlreiche Anwendungen geeignet.
Aluminiumlegierung 6061
Als universell bearbeitbare CNC-Komponente aus Aluminiumlegierung mit mäßiger Korrosionsbeständigkeit, Festigkeit und Wärmeleitfähigkeit ist es gut bearbeitbar und schweißbar. Dank seiner Schweißeigenschaften findet es Anwendung in Strukturbauteilen, Automobilteilen und der Luft- und Raumfahrt. Die Verwendung dieser Aluminiumlegierung ist so vielseitig, dass sie sowohl in Prototypen als auch im fertigen Produkt zum Einsatz kommen kann.
Aluminiumlegierung 7075
Mit seinem hervorragenden Verhältnis von Festigkeit zu Gewicht ist es die bevorzugte Legierung für Hochleistungsanwendungen. Diese Legierung verfügt über eine Reihe mechanischer Eigenschaften und eine hohe Haltbarkeit, die anspruchsvollen Anwendungen wie der Luft- und Raumfahrt und dem Militär gerecht wird. Obwohl sie weniger korrosionsbeständig als 6061 ist, ist sie robuster und daher für anspruchsvolle Anwendungen mit hohen Belastungen vorzuziehen.
5052 und andere Speziallegierungen
5052 ist Aluminium mit guten Korrosionseigenschaften, insbesondere für den Einsatz in Meeresumgebungen. Es ist relativ schwach, wird aber in Anwendungen mit hoher äußerer Korrosion eingesetzt, beispielsweise in Kraftstofftanks und Druckbehältern. Auch andere Speziallegierungen wie 2024 kommen in Betracht, wenn Festigkeit die Hauptanforderung ist, allerdings auf Kosten der Korrosionsbeständigkeit.
Wichtige Erkenntnis: Jede Legierungsart erfüllt unterschiedliche Anforderungen. Daher hilft Ihnen die Kenntnis ihrer Eigenschaften und Anwendungen bei der Entscheidung, was für Ihre CNC-bearbeiteten Teile am besten geeignet ist.
Eigenschaften von Aluminium, die das Drehen beeinflussen
Die Leistung von Aluminium bei Drehoperationen hängt von seinen Eigenschaften ab. Ein wichtiger Aspekt ist die Zerspanbarkeit. Aluminium ist ein weiches Metall mit geringer Dichte und lässt sich daher gut zerspanen. Diese Eigenschaften ermöglichen die Bearbeitung bei hohen Geschwindigkeiten und geringem Werkzeugverschleiß und machen es somit zu einem potenziellen Kandidaten für verschiedene Drehoperationen. Je nach Zusammensetzung der jeweiligen Legierung kann die Zerspanbarkeit besser oder schlechter sein, da bestimmte Elemente diese Eigenschaft verbessern oder verschlechtern können.
Die Wärmeleitfähigkeit ist eine weitere sehr wichtige Eigenschaft. Aluminium erhitzt sich während der Bearbeitung und gibt diese Wärme ab. Dadurch wird eine Überhitzung vermieden und die Materialverformung auf ein Minimum reduziert. Dies ist besonders beim Hochgeschwindigkeitsdrehen von Bedeutung, da übermäßige Hitze zu Verformungen des Materials oder einer verkürzten Standzeit des Schneidwerkzeugs führen kann. Daher ist eine adäquate Kühlung weiterhin unerlässlich, um die Temperatur zu kontrollieren und präzise Ergebnisse zu erzielen.
Die Qualität der Aluminiumoberflächen nach dem Drehen wird maßgeblich von der Zugfestigkeit und Zusammensetzung bestimmt. Weiche Aluminiumlegierungen neigen zur Bildung von Oberflächenfehlern und erfordern spezielle Werkzeuge und Einstellungen für die Endbearbeitung. Harte Legierungen hingegen mit besseren Zugeigenschaften erzielen in der Regel eine bessere Oberflächengüte bei geringerem Nachbearbeitungsaufwand. Kenntnisse über die Eigenschaften helfen dabei, Aluminium für Drehzwecke entsprechend den Anforderungen eines bestimmten Projekts richtig einzusetzen.
Die richtige Legierung für Ihr Projekt auswählen
Bei der Auswahl der richtigen Aluminiumlegierung für Ihr Projekt müssen zunächst die spezifischen Anforderungen berücksichtigt werden. Festigkeit, Korrosionsbeständigkeit, Gewicht und Bearbeitbarkeit sind einige der Faktoren. Für strukturelle Anwendungen mit höherer Festigkeit eignen sich 7075-Legierungen aufgrund ihrer hohen Zugfestigkeit. Ist die Korrosionsbeständigkeit entscheidend, insbesondere im maritimen Bereich, eignen sich 5052- oder 6061-Legierungen.
Auswahlkriterium:
- Herstellungsprozess: Wählen Sie Legierungen mit guter Bearbeitbarkeit (wie 6061) für Dreh-, Fräs- oder Bohrvorgänge
- Schweißanforderungen: Wählen Sie leicht schweißbare Legierungen wie 5356 oder 5554, wenn Schweißen erforderlich ist
- Umweltfaktoren: Erwägen Sie korrosionsbeständige und verschleißfeste Legierungen für raue Umgebungen
- Technische Beratung: Ziehen Sie für optimale Entscheidungen stets zuverlässige Quellen für technische Materialdaten zu Rate.
Ein weiterer zu berücksichtigender Aspekt ist die Art des Herstellungsprozesses. Eine gut bearbeitbare Aluminiumlegierung wie 6061 eignet sich am besten für Prozesse wie Drehen, Fräsen oder Bohren, bei denen glatte Oberflächen oder enge Toleranzen entscheidend sind. Beim Schweißen ist es wichtig, eine Legierung zu wählen, die sich leicht und gut schweißen lässt, wie z. B. 5356 oder 5554. Wenn Sie die Eigenschaften auf die vorgesehenen Prozesse abstimmen, können Sie optimale Leistung und Produktion garantieren.
Auch die Umgebungsbedingungen spielen eine wichtige Rolle bei der Auswahl. Bei hoher Feuchtigkeit oder Chemikalieneinwirkung sind korrosions- und verschleißfeste Legierungen erforderlich. Nach sorgfältiger Beurteilung der Umgebungsbedingungen in Verbindung mit den mechanischen und physikalischen Anforderungen können Sie möglicherweise einige Legierungsoptionen ausschließen und so die optimale Lösung für den jeweiligen Verwendungszweck unter Berücksichtigung von Leistung, Haltbarkeit und Preis finden. Es wird empfohlen, zuverlässige Quellen für technische Materialdaten zu konsultieren, um die richtige Entscheidung zu treffen.
CNC-Drehverfahren für Aluminiumteile

Überblick über den CNC-Drehprozess
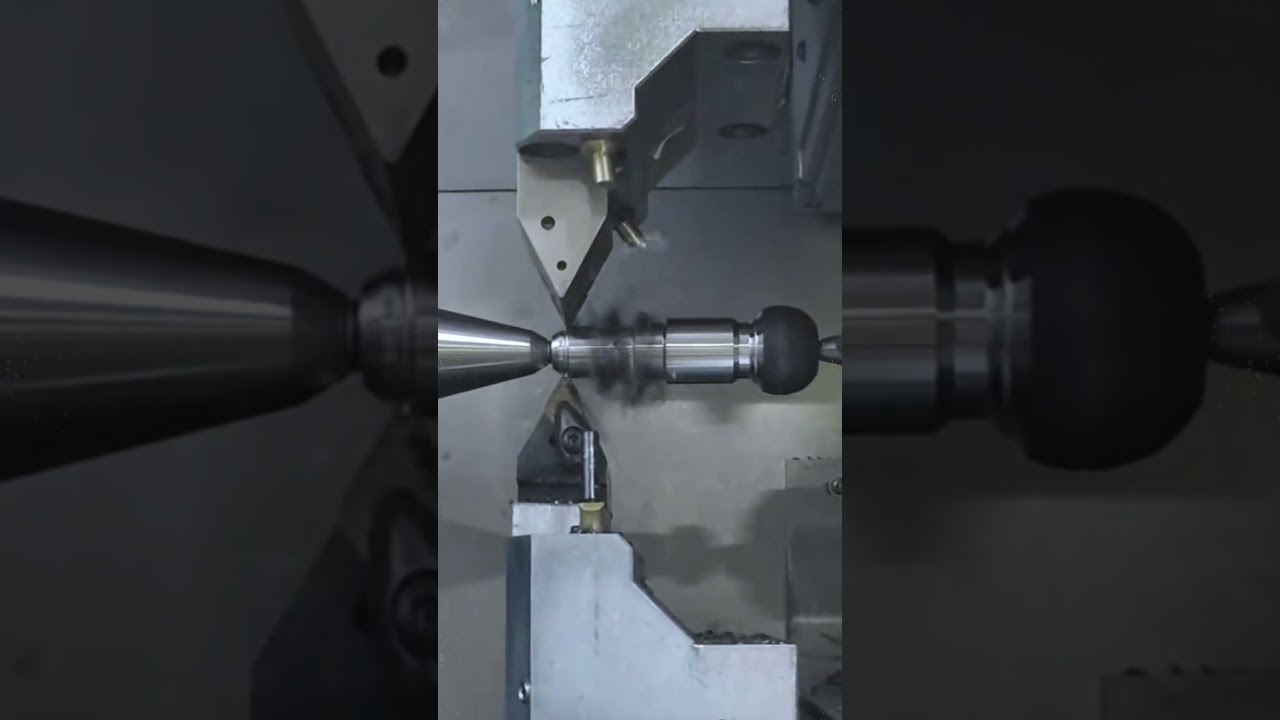
CNC-Drehen ist ein hochpräzises Fertigungsverfahren, bei dem zylindrische oder symmetrische Teile durch Materialabtrag von einem Werkstück hergestellt werden. Dabei wird eine Drehmaschine eingesetzt, auf der das Werkstück rotiert, während Material abgetragen wird, um das Objekt in die gewünschte Form und nach den vorgegebenen Spezifikationen zu bringen. Die CNC-Technologie automatisiert diesen Prozess und gewährleistet zudem gleichbleibende Genauigkeit, Wiederholgenauigkeit und hohe Geschwindigkeit.
Prozessvorteile
- Hohe Präzision und Genauigkeit
- Konsistente Wiederholbarkeit
- Fähigkeit zur Bearbeitung komplexer Geometrien
- Erreichen enger Toleranzen
- Glatte Oberflächen
Schlüsselanwendungen
- Luft- und Raumfahrtkomponenten
- Autoteile
- Medizinische Geräte
- Präzisionsmaschinen
- Elektronikgehäuse
Sobald das Werkstück in das rotierende Spannfutter eingespannt ist, erhält die Maschine ein Programm mit allen notwendigen Informationen zu Parametern wie Schnittgeschwindigkeit, Schnitttiefe und Vorschub, abhängig vom verwendeten Material und dem gewünschten Ergebnis. Das Schneidwerkzeug wird angewiesen, seine Aufgabe zu erfüllen, indem es das Werkstück gemäß den Anweisungen des Programms formt. CNC-Drehen ermöglicht die Herstellung extrem komplexer Geometrien mit engen Toleranzen und glatten Oberflächen und findet daher Anwendung in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik.
CNC-Drehen ermöglicht die schnelle und zuverlässige Herstellung von Teilen. Da es sich um einen maschinenzentrierten Prozess handelt, treten menschliche Fehler selten auf, was eine höhere Qualität gewährleistet. CNC-Drehen eignet sich für die Bearbeitung verschiedener Materialien wie Metalle, Kunststoffe und Verbundwerkstoffe und ermöglicht dem Hersteller somit die Ausstattung für verschiedene Anwendungen. CNC-Drehen ist generell ein zuverlässigeres Verfahren zur Herstellung hochpräziser Teile.
Schlüsselparameter beim CNC-Drehen von Aluminium
Verschiedene Parameter beim CNC-Drehen von Aluminium spielen eine entscheidende Rolle bei der Sicherstellung, Aufrechterhaltung und termingerechten Fertigstellung der Qualitätsarbeit. Dazu gehören Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugauswahl. Alle Parameter müssen optimal aufeinander abgestimmt sein, um qualitativ hochwertige Arbeit bei minimalem Werkzeugverschleiß und Zeitaufwand zu erzielen.
Schneidgeschwindigkeit
Aluminium erfordert aufgrund seiner geringen Härte und hervorragenden Zerspanbarkeit höhere Schnittgeschwindigkeiten als andere Werkstoffe. Die Hochgeschwindigkeitsbearbeitung führt zu glatteren Oberflächen und geringerer Wärmeentwicklung, die zu Werkzeugverschleiß oder Materialverformung führen kann. Daher muss die richtige Geschwindigkeit je nach verwendeter Aluminiumlegierung und ihren spezifischen Eigenschaften gewählt werden.
Vorschubgeschwindigkeit und Schnitttiefe
Vorschub und Schnitttiefe bestimmen die Produktionsgeschwindigkeit und die Oberflächengüte. Ein hoher Vorschub kann zu einer schlechten Oberflächengüte führen, während ein niedriger Vorschub die beste Oberflächengüte liefert und präziseres Arbeiten erfordert. Eine sehr hohe Schnitttiefe belastet das Schneidwerkzeug stärker, was zu vorzeitigem Ausfall und geringerer Produktivität führen kann.
Bearbeitungstechniken für Präzisionsteile aus Aluminium
Zu den Vorteilen dieser Verfahren zählen hohe Präzision, schnelle Bearbeitung und vor allem eine feine Oberflächengüte. CNC-Fräsen ist nahezu Standardverfahren für die Feinbearbeitung von Aluminium. Dank enger Toleranzen und einer glatten Oberfläche eignet es sich sowohl für komplexe Geometrien als auch für filigrane Designs. Entscheidend für gleichbleibende Ergebnisse ist der Einsatz der richtigen Werkzeuge – beispielsweise Hartmetallwerkzeuge – und die Vermeidung von Verschleiß während des gesamten Prozesses.
Drehen eignet sich gut zum Formen zylindrischer Aluminiumteile. Bei entsprechender Schnittgeschwindigkeit und Vorschubgeschwindigkeit kann durch Drehen ein hohes Maß an Präzision erreicht werden. Zu hohe Wärmeentwicklung beim Drehen kann jedoch die Eigenschaften des Aluminiums beeinträchtigen und die Qualität des Teils beeinträchtigen. Daher wird Kühl- oder Schmiermittel eingesetzt, um die Wärme zu regulieren und die Werkzeuglebensdauer zu verlängern.
Bohren wird auch zum Bohren präziser Löcher in Aluminiumteilen eingesetzt. Um Gratbildung oder Verformungen des Materials zu vermeiden, sollten spezielle Aluminiumbohrer verwendet werden. Ein weiterer Parameter ist die richtige Spindeldrehzahl und Vorschubgeschwindigkeit, um Defekte zu vermeiden. Zusammenfassend lässt sich sagen, dass die Umsetzung dieser Techniken mit den richtigen Maschineneinstellungen und Werkzeugen eine gleichbleibende Produktqualität bei der Herstellung von Präzisionsaluminiumteilen gewährleistet.
Werkzeuge für die CNC-Bearbeitung von Aluminium

Arten von Werkzeugen, die beim CNC-Drehen verwendet werden
CNC-Drehen in der Aluminiumbearbeitung erfordert spezielle Werkzeuge, die an die besonderen Eigenschaften des Materials angepasst sind. Die Werkzeuge bestehen üblicherweise aus Schnellarbeitsstahl (HSS), Hartmetall oder Diamant, um Festigkeit und Präzision im Betrieb zu gewährleisten. Hartmetallwerkzeuge werden in vielen Fällen bevorzugt, da sie hart und verschleißfest sind und so Hochgeschwindigkeitsbearbeitungen bei gleichbleibender Präzision beim Schneiden und Fertigstellen ermöglichen.
Einfädeleinsätze
Unverzichtbar zum Formen von Gewinden an Aluminiumteilen mit engen Toleranzen. Hilft bei der gleichmäßigen Konditionierung und verhindert das Anhaften von Spänen während der Bearbeitung.
Bohrstangen
Wird für Innenschnitte auf zylindrischen Oberflächen verwendet und ist für die genaue Formgebung und Größenbestimmung von Innenmerkmalen unerlässlich.
Planfräser und Schaftfräser
Wird häufig zum Schlichten flacher Oberflächen, zum Bearbeiten detaillierter Kanten und zum Konturieren verwendet. Scharfe Schneidkanten sorgen für ein glattes Finish und verkürzen gleichzeitig die Bearbeitungszeit.
Gewindeeinsätze sind ebenfalls wichtige Werkzeuge, da sie das Formen von Gewinden in Aluminiumteilen mit engen Toleranzen ermöglichen. Sie tragen zur gleichmäßigen Konditionierung der Werkzeuge bei und verhindern das Anhaften von Spänen während der Bearbeitung. Bohrstangen werden für Innenschnitte an zylindrischen Oberflächen verwendet und sind für die präzise Formgebung und Dimensionierung der Innenmerkmale unerlässlich.
Beim CNC-Drehen werden Planfräser und Schaftfräser natürlich auch häufig in der Aluminiumbearbeitung eingesetzt. Diese Werkzeuge bearbeiten ebene Flächen, detaillierte Kanten und Konturen. Ihre scharfen Schneidkanten sorgen für ein glattes Finish und reduzieren gleichzeitig die Bearbeitungszeit. Die Kombination dieser Werkzeuge mit den richtigen Maschinenparametern und Techniken führt effizient zu hochwertigen Ergebnissen bei der Aluminiumbearbeitung.
Werkzeugauswahlkriterien für bearbeitetes Aluminium
Bei der Auswahl von Werkzeugen für die Aluminiumbearbeitung ist es wichtig, die Besonderheiten des Materials zu berücksichtigen. Aluminium ist ein relativ weiches und leichtes Metall, seine Festigkeit variiert jedoch je nach Legierungsart. Um optimale Ergebnisse zu erzielen, müssen Schneidwerkzeuge so konstruiert sein, dass Probleme wie Fressen und Aufbauschneidenbildung vermieden werden. Hierfür werden hauptsächlich Hartmetallwerkzeuge eingesetzt, da sie verschleißfest und schnitthaltig sind, einen gleichmäßigen Schnittverlauf und eine bessere Oberflächengüte bieten.
Wichtige Auswahlkriterien
- Werkzeuggeometrie: Hohe Spanwinkel und polierte Nutoberflächen für eine effiziente Spanabfuhr
- Materialverträglichkeit: Hartmetallwerkzeuge für Verschleißfestigkeit und Schnitthaltigkeit
- Größe und Anwendung: Werkzeuge mit größerem Durchmesser zum Schruppen, kleinere Präzisionswerkzeuge zum Schlichten
- Beschichtungsauswahl: Materialien für die Aluminiumbearbeitung zur Reduzierung der Reibung
Die Geometrie des Schneidwerkzeugs ist ein weiterer entscheidender Aspekt. Ein Werkzeug mit hohem Spanwinkel und polierten Nuten eignet sich für Aluminium, da es eine effiziente Spanabfuhr gewährleistet, die Wärmeentwicklung minimiert usw. Eine gute Spanabfuhr erhält die Werkstückintegrität und reduziert den Werkzeugverschleiß. Darüber hinaus bieten Werkzeuge, die mit Materialien für die Aluminiumbearbeitung beschichtet sind, weitere Vorteile hinsichtlich Reibungsreduzierung und Standzeitverlängerung.
Schließlich müssen Werkzeuggröße und -typ dem jeweiligen Einsatzzweck entsprechen: Schruppen, Schlichten oder Konturieren. Werkzeuge mit größerem Durchmesser eignen sich für das Schruppen, um einen effizienten Materialabtrag zu ermöglichen; kleinere und präzisere Werkzeuge sind für aufwendigere Schlichtarbeiten vorgesehen. Die richtige Abstimmung von Werkzeuggeometrie, Beschichtung und Größe entsprechend den Bearbeitungsparametern garantiert präzise Bearbeitung, steigert die Effizienz und sorgt für hervorragende Ergebnisse bei der Aluminiumbearbeitung.
Schneidstoff und Beschichtungen
Bei Schneidwerkzeugen sind Schneidwerkstoffe und Beschichtungen entscheidend für Leistung und Lebensdauer. Das Material bestimmt maßgeblich die Widerstandsfähigkeit eines Werkzeugs gegenüber Verschleiß, Hitze und Belastungen bei der Bearbeitung. Häufig verwendete Werkstoffe für Schneidwerkzeuge sind HSS, Hartmetall, Keramik und PKD. Jedes dieser Materialien bietet je nach Anwendung seine Vorteile, wobei Hartmetall aufgrund seiner Fähigkeit, einen akzeptablen Kompromiss zwischen Zähigkeit und Verschleißfestigkeit zu bieten, als gängiges Material gilt.
Beschichtungen reduzieren die Reibung und erhöhen die Hitzebeständigkeit, um die Effizienz und Lebensdauer des Werkzeugs zu verbessern. Zu den gängigen Beschichtungsarten gehören Titannitrid (TiN), Titancarbonitrid (TiCN) und Aluminiumtitannitrid (AlTiN). Diese Beschichtungen verhindern Materialablagerungen entlang der Schneidkante und gewährleisten gleichzeitig die Schnittgenauigkeit, insbesondere bei Hochgeschwindigkeits- und Hochtemperaturschneidvorgängen. Die Wahl der Beschichtung hängt hauptsächlich von Faktoren wie dem Werkstoff und dem Endziel des Vorgangs ab.
Die richtige Abstimmung von Schneidwerkzeugmaterial und Beschichtung auf einen bestimmten Bearbeitungsvorgang erhöht die Zuverlässigkeit und Wirtschaftlichkeit der Werkzeuge. Beispielsweise profitieren die Bearbeitung von Aluminium von Antihaftbeschichtungen, um die Materialhaftung zu reduzieren, während härtere Materialien wie Stahl Werkzeuge mit Beschichtungen erfordern, die hoher Hitze und hohem Druck standhalten. Die richtige Bewertung der Anwendungsanforderungen führt zu optimaler Leistung, weniger Ausfallzeiten und mehr Vertrauen in die Qualität des Maschinenprodukts.
Optimierung der CNC-Bearbeitungsparameter

Überlegungen zu Vorschubgeschwindigkeit und Geschwindigkeit
Vorschub und Drehzahl sind wichtige Faktoren bei der CNC-Bearbeitung und beeinflussen gemeinsam die Qualität, Genauigkeit und Geschwindigkeit des Prozesses. Der Vorschub ist die Geschwindigkeit, mit der sich das Schneidwerkzeug durch das Material bewegt, während die Drehzahl bzw. Spindeldrehzahl die Geschwindigkeit bezeichnet, mit der sich Werkzeug oder Material drehen. Um das bestmögliche Ergebnis zu erzielen, müssen beide Parameter entsprechend der Materialart, der Werkzeugvorsprünge und der gewünschten Endbearbeitung eingestellt werden.
Vorschubgeschwindigkeitsausgleich
Bei der Einstellung des Vorschubs kommt es auf die Abwägung zwischen Materialabtrag und Standzeit sowie der Oberflächengüte an. Ein zu hoher Vorschub führt zum Werkzeugverschleiß, zu einer schlechten Oberflächengüte oder zum Werkzeugausfall. Ein zu niedriger Vorschub hingegen führt zu ineffizienter Bearbeitung und erhöhter Wärmeentwicklung.
Spindeldrehzahloptimierung
Wie die Vorschubgeschwindigkeit hängt auch die Spindeldrehzahl von der Härte und den thermischen Eigenschaften des jeweiligen Materials ab. Eine höhere Spindeldrehzahl führt zu einem besseren Finish bei weicheren Metallen oder Kunststoffen, bei härteren Materialien jedoch selten – die entstehende Hitze belastet Ihr Werkzeug.
Bei weicheren Materialien kann ein zu hoher Vorschub zulässig sein, bei härteren Materialien sollten jedoch niedrigere Geschwindigkeiten gewählt werden, um Kontrolle und Genauigkeit zu gewährleisten. Wie die Vorschubgeschwindigkeiten hängt auch die Spindeldrehzahl von der Härte und den thermischen Eigenschaften des jeweiligen Materials ab. Eine höhere Spindeldrehzahl führt bei weicheren Metallen oder Kunststoffen zu einem besseren Finish, bei härteren Materialien jedoch selten – die entstehende Hitze belastet nur Ihr dort zerstreutes Werkzeug. Besser ist es, Spindeldrehzahlen zu verwenden, die besser zu den empfohlenen Schnittparametern für das Werkzeug passen und den Eigenschaften des Materials entsprechen, um so einen gleichmäßigen und präzisen Schnitt zu gewährleisten. Das Einstellen der richtigen Vorschübe und Drehzahlen während der Bearbeitung trägt definitiv zu einer effizienten Bearbeitung mit verbesserter Werkzeuglebensdauer und Produktqualität bei.
Kühl- und Schmiertechniken
Beim Fräsen von Aluminiumteilen ist eine effiziente Kühlung und Schmierung erforderlich, um Leistung, Oberflächengüte und Werkzeugstandzeit zu verbessern. Aluminium ist duktil und lässt sich leicht schneiden, haftet jedoch an Schneidwerkzeugen und verursacht dadurch Probleme wie Spanbildung und Oberflächengüte. Kühlung und Schmierung minimieren die Wärmeentwicklung und reduzieren die Reibung während des Bearbeitungsvorgangs.
Vergleich der Kühlmethoden
| Hochwasserkühlung | Optimale Wärmeableitung, verhindert das Anhaften von Aluminium an Werkzeugen |
| Nebelkühlung | Feiner Sprühnebel, geeignet für hohe Geschwindigkeiten, minimaler Kühlmittelverlust |
| Trockenbearbeitung | Wachsende Popularität mit den richtigen Werkzeugen und Schnittgeschwindigkeiten |
Bei der Aluminiumbearbeitung wird üblicherweise die Flutkühlung bevorzugt, da sie eine optimale Wärmeableitung gewährleistet und ein Anhaften des Aluminiums am Werkzeug verhindert. Wasserlösliche Kühlschmierstoffe sind ideal, da sie sowohl kühlend als auch schmierend wirken, für einen gleichmäßigen Schnitt sorgen und die Lebensdauer des Werkzeugs verlängern. Ein begrenzter Kühlmittelfluss in der Schneidzone gewährleistet die Wärmeableitung, sobald sie entsteht, und minimiert so das Risiko von Verformungen und Werkzeugverschleiß erheblich.
Bei der Nebelkühlung handelt es sich im Wesentlichen um einen feinen Kühlmittelnebel in der Luft. Sie eignet sich hervorragend für die Schmierung bei hohen Geschwindigkeiten ohne übermäßige Kühlmittelverschwendung. Auch die Trockenbearbeitung erfreut sich für einige Anwendungen wachsender Beliebtheit, vorausgesetzt, die richtigen Werkzeuge und Schnittgeschwindigkeiten sind vorhanden. Letztendlich hängt dies jedoch von der Maschinenkonfiguration, den Werkzeugen und der für die Bearbeitung gewählten Aluminiumlegierung ab.
Testen und Anpassen von Parametern für optimale Ergebnisse
Das Testen und Anpassen der Bearbeitungsparameter ist von größter Bedeutung, um die Anwendung bewährter Verfahren hinsichtlich Leistung und Qualität bei der Bearbeitung von Aluminiumlegierungen sicherzustellen. Zunächst müssen Schnittgeschwindigkeit, Vorschub und Schnitttiefe passend zur verwendeten Legierung und zum verwendeten Werkzeug gewählt werden. Probeläufe werden durchgeführt, um Oberflächengüte, Spanbildung, Werkzeugverschleiß und andere kritische Aspekte zu überprüfen und festzustellen, ob die Einstellungen den ursprünglichen Anforderungen entsprechen. Durch schrittweise Anpassung der verschiedenen Parameter wird ein Gleichgewicht zwischen Arbeitsgeschwindigkeit und Präzision hergestellt.
Prüfprotokoll
- Wählen Sie geeignete Anfangsparameter basierend auf Legierung und Werkzeug
- Führen Sie Probeläufe mit Schwerpunkt auf Oberflächengüte und Spanbildung durch
- Überwachen Sie den Werkzeugverschleiß und andere kritische Aspekte
- Nehmen Sie schrittweise Änderungen vor, um ein optimales Gleichgewicht zu finden
- Dokumentieren Sie die Ergebnisse zur späteren Bezugnahme und Konsistenz
Ebenso ist die Art der Kühlmittelanwendung entscheidend für die tatsächlich angestrebten Ergebnisse. Experimentieren Sie mit Nebelkühlung oder Minimalmengenschmierung, die ausreichend schmieren und gleichzeitig bei Hochgeschwindigkeitsbetrieb nur sehr wenig Materialverlust verursachen. Analysieren Sie alle Kühlmethoden im Hinblick auf Werkzeugstandzeit, Materialabtrag und Bauteilqualität. In bestimmten Fällen kann die Trockenbearbeitung mit geeigneten Werkzeugen und Parametern sogar gute Ergebnisse liefern.
Die Ergebnisse, einschließlich der eingestellten Parameter und Maschinenzustände, sollten so weit wie möglich dokumentiert werden, um später bei nachfolgenden Vorgängen darauf zurückgreifen zu können. Dies spart Zeit und Aufwand, da die zukünftigen Ergebnisse reproduzierbar und konsistent sind. Regelmäßige Überprüfungen dieser Einstellungen und der damit verbundenen Änderungen sind notwendig, um Leistung und Qualität auf höchstem Niveau zu halten.
Häufige Herausforderungen beim Drehen von Aluminiumteilen

Probleme im Bearbeitungsprozess erkennen
Die Bearbeitung von Aluminiumteilen bringt einige häufige Herausforderungen mit sich, die die Qualität des fertigen Produkts beeinträchtigen können. Zu den Hauptproblemen zählen übermäßiger Werkzeugverschleiß oder stumpfe Schneidwerkzeuge. Aluminium ist ein weicheres Metall und kann dazu neigen, an den Schneidwerkzeugen zu haften. Dies wiederum führt zu übermäßiger Hitzeentwicklung, wodurch die Werkzeuglebensdauer verkürzt und die Oberflächengüte vergröbert wird. Schneidwerkzeuge sollten regelmäßig überprüft und bei Bedarf ausgetauscht werden, um die Präzision und Qualität der Bearbeitung zu gewährleisten.
Probleme mit dem Werkzeugverschleiß
An Schneidwerkzeugen haftendes Aluminium erzeugt übermäßige Hitze, verkürzt die Werkzeuglebensdauer und vergröbert die Oberfläche. Regelmäßige Inspektionen und Werkzeugwechsel sind unerlässlich.
Chip-Management
Lange, zusammenhängende Späne aus duktilem Aluminium können Werkzeuge verstopfen und die Bearbeitung beeinträchtigen. Effektive Spanbrechertechniken und Kühlmittel sind daher von entscheidender Bedeutung.
Schwingungskontrolle
Rattern und Vibrationen beeinträchtigen enge Toleranzen und die Oberflächengüte. Die richtige Maschineneinrichtung, Klemmung und Parameteranpassung sind die wichtigsten Lösungen.
Das andere Problem entsteht durch die Handhabung und Entfernung von Spänen. Da Aluminium sehr duktil ist, entstehen bei der Bearbeitung häufig lange, ununterbrochene Späne. Werden diese Späne nicht effektiv kontrolliert, verstopfen sie Werkzeuge, stören den Bearbeitungsprozess und beschädigen das Werkstück. Durch geeignete Spanbrechtechniken, Schnittparameter und Kühlmittel lässt sich das Problem in den Griff bekommen und der Vorgang vereinfachen.
Vibrationen und Rattern sind die Hauptprobleme bei engen Toleranzen und einer guten Oberflächengüte. Ursachen hierfür sind unter anderem eine falsche Maschineneinstellung, lose Klemmung und ungeeignete Vorschubgeschwindigkeiten. Die Stabilisierung der Maschine, der Einsatz der richtigen Vorrichtung und die Optimierung der Bearbeitungsparameter sind wichtige Lösungen für die Gewährleistung einer hohen Qualität der Aluminiumteile. Kontrolliert man diese Faktoren, trägt dies entscheidend zur Effizienzsteigerung und Konsistenz der Aluminiumbearbeitung bei.
Lösungen für häufige Wendeprobleme
So beheben Sie Chatter-Probleme
Rattern ist eine übermäßige Vibration des Werkzeugs beim Drehen. Dies beeinträchtigt die Qualität des Werkstücks und verkürzt die Werkzeuglebensdauer. Eine Möglichkeit, Vibrationen beim Drehen zu vermeiden, besteht darin, das Werkstück fest einzuspannen und während des Drehens nicht zu bewegen. Außerdem muss das Werkzeug scharf und in einwandfreiem Zustand sein, da ein stumpfes Werkzeug beim Schneiden Vibrationen verursacht. Durch Ändern der Spindeldrehzahl oder des Vorschubs kann die Resonanzgeschwindigkeit ausgeglichen und der Schnitt stabilisiert werden.
Zur Verbesserung der Oberflächenbeschaffenheit
Eine schlechte Oberflächengüte kann folgende Ursachen haben: abgenutztes Werkzeug, falsche Schnittparameter oder Ablagerungen an der Werkzeugkante. Um die Oberfläche zu verbessern, verwenden Sie ein scharfes Werkzeug mit der richtigen Geometrie für das zu bearbeitende Material. Wählen Sie Schnittgeschwindigkeit, Vorschub und Schnitttiefe so, dass ein reibungsloses Zusammenspiel zwischen Werkzeug und Werkstück gewährleistet ist. Kühlschmierstoffe sollten richtig angewendet werden, um Reibung und Hitze zu reduzieren und so die Oberflächengüte zu verbessern.
Vermeidung von Dimensionsfehlern
Maßfehler können durch Wärmeausdehnung, Werkzeugdurchbiegung oder Kalibrierungsfehler an der Maschine entstehen. Die Maschinenkalibrierung muss regelmäßig durchgeführt und stabile Vorrichtungen verwendet werden, um die Teile ohne Abweichungen zu halten. Berücksichtigen Sie das thermische Verhalten des Materials und reduzieren Sie die Wärmeentwicklung durch optimale Bearbeitungsparameter und den Einsatz von Kühlmittel. Überprüfen Sie verschlissene Maschinenteile und ersetzen Sie alle, die durch Spiel oder Fehlausrichtung Folgefehler verursachen könnten. Dies trägt zu gleichmäßigen und korrekten Drehergebnissen bei.
Best Practices zur Qualitätssicherung
Um eine gleichbleibende Qualität beim Drehen von Aluminiumteilen zu gewährleisten, ist die Auswahl der richtigen Schneidwerkzeuge unerlässlich. Dies erfordert speziell für Aluminium entwickelte Werkzeuge, da diese in der Regel maximale Schneidwirkung ermöglichen und so die Schadenskomplexität minimieren – ein Problem, das bei Ad-hoc-Werkzeugen oft auftritt. Dennoch lassen sich einwandfreie Oberflächen und präzise Abmessungen nur mit gut gepflegten und scharfen Werkzeugen erzielen.
Checkliste zur Qualitätssicherung
- Werkzeugauswahl: Verwenden Sie Schneidwerkzeuge, die speziell für Aluminium entwickelt wurden
- Parametersteuerung: Behalten Sie die Kontrolle über Schnittgeschwindigkeiten, Vorschubgeschwindigkeiten und Schnitttiefe
- Kühlmethoden: Verwenden Sie eine geeignete Kühlung, um thermische Probleme zu vermeiden
- Regelmäßige Inspektion: Kontinuierliche Überwachung von Abmessungen und Oberflächenbeschaffenheit
- Maschinenwartung: Überprüfen Sie regelmäßig den Werkzeugverschleiß und die Maschinenausrichtung
Behalten Sie die Bearbeitungsparameter Schnittgeschwindigkeit, Vorschub und Schnitttiefe stets im Blick. Aluminium ist ein weiches Material mit hoher Leitfähigkeit. Daher entsteht bei extrem hohen Schnittgeschwindigkeiten eine Temperatur, die das Werkzeug verschleißt, noch bevor die Oberfläche geformt ist. Dies führt zu Verformungen und Verformungen des Materials. Verwenden Sie moderate Schnittgeschwindigkeiten und geeignete Kühlmethoden, um den Prozess zu verbessern und thermischen Problemen vorzubeugen.
Inspektion und Überwachung tragen wesentlich zur Qualitätssicherung bei. Überwachen Sie kontinuierlich Abmessungen und Oberflächenbeschaffenheit, um die Einhaltung der Spezifikationen zu gewährleisten, prüfen Sie regelmäßig den Werkzeugverschleiß und überwachen Sie die Maschinenausrichtung, um sicherzustellen, dass kleine Abweichungen frühzeitig behoben werden. Mit diesen Maßnahmen erzielen Sie konstant hervorragende Ergebnisse und reduzieren gleichzeitig den Ausschuss bei der Aluminiumteileproduktion.
Häufig gestellte Fragen (FAQ)
F: Was ist das Drehen von Aluminiumteilen?
A: Das Drehen von Aluminiumteilen ist ein spanabhebender Bearbeitungsprozess, bei dem ein Aluminiumwerkstück auf einer CNC-Drehmaschine gedreht wird, während das Schneidwerkzeug Material abträgt, um das Teil zu formen. Dieses Verfahren ermöglicht hohe Präzision und produziert hochwertig verarbeitete Aluminiumkomponenten.
F: Welche Vorteile bieten CNC-Bearbeitungsdienste für Aluminiumteile?
A: CNC-Bearbeitung bietet hohe Präzision und Wiederholgenauigkeit – entscheidende Faktoren für die Fertigung von Aluminium-Drehteilen. Dank modernster CNC-Technologie lassen sich hohe Schnittgeschwindigkeiten auch bei komplexen Designs erzielen, was die Produktivität in der Fertigungsindustrie deutlich steigert.
F: Wie beeinträchtigen verschiedene Aluminiumlegierungen den Drehprozess?
A: Verschiedene Aluminiumlegierungen beeinflussen das Drehen erheblich, da sie unterschiedliche mechanische Eigenschaften haben. Die Wahl einer guten Aluminiumlegierung ist eine äußerst wichtige Entscheidung, da sie die Bearbeitbarkeit des Aluminiums, mögliche Oberflächenbehandlungsmöglichkeiten sowie die Festigkeit und Korrosionsbeständigkeit der Aluminiumkomponenten beeinflusst.
F: Welche Bedeutung hat die Oberflächenbehandlung bei der Aluminiumbearbeitung?
A: Die Oberflächenbehandlung ist bei der Aluminiumbearbeitung wichtig, da sie die Korrosionsbeständigkeit und das Aussehen des Endprodukts bestimmt. Durch das Eloxieren wird eine Schutzschicht auf den Aluminiumdrehteilen aufgebracht, die deren Lebensdauer verlängert und so Verschleiß verhindert.
F: Können Aluminium-Drehteile individuell angepasst werden?
A: Ja, Aluminium-Drehteile können mithilfe von CNC-Bearbeitungsdiensten in hohem Maße individuell angepasst werden. Hersteller können spezielle Modelle des Teils herstellen, die ungewöhnlichen Spezifikationen entsprechen, um sicherzustellen, dass die Endprodukte den Anforderungen ihrer Anwendungen gerecht werden.
F: Wie ist das CNC-Drehverfahren im Vergleich zur herkömmlichen Bearbeitung?
A: Das CNC-Drehen bietet im Vergleich zu herkömmlichen Bearbeitungsmethoden eine höhere Genauigkeit und Zeiteffizienz. Automatisierte Prozesse ermöglichen die CNC-Drehung zur Herstellung großer Mengen von Aluminiumkomponenten in gleichbleibender Qualität und reduzieren so menschliche Fehler.
F: Welche Arten von Aluminiumteilen werden üblicherweise durch Drehen hergestellt?
A: Zu den gängigen Aluminiumteilen, die durch Drehen hergestellt werden, gehören Motorblöcke, Halterungen und Aluminiumteile für verschiedene industrielle Zwecke. Diese Komponenten erfordern für ihre breite Anwendung die Präzision und Vielseitigkeit der CNC-Bearbeitung.
F: Welche Rolle spielt die Hochgeschwindigkeitsbearbeitung beim Drehen von Aluminium?
A: Hochgeschwindigkeitsbearbeitung ist beim Aluminiumdrehen wichtig, da sie die Produktivität und Effizienz steigert. Sie ermöglicht die Hochgeschwindigkeitsbearbeitung von Aluminium und sorgt für einen schnelleren Materialabtrag, wodurch die Zykluszeiten von Aluminiumteilen verkürzt und der gesamte Produktionsprozess von Aluminiumteilen verbessert werden kann.
Referenzen
- Drehen von Aluminiumteilen – Eine vollständige Anleitung – Xavier
- Ultimativer Leitfaden zum Drehen von Aluminiumteilen – Rally Precision
- Fräsen und Drehen von Aluminium – Spanflug
- CNC-Bearbeitung von Aluminium – Ein Leitfaden für Anfänger – 3DS
- Tipps und Techniken zur Aluminiumbearbeitung – Einblicke in die Industrie

