


Die Erfindung der Funkenerosion (EDM) revolutionierte die Präzisionsfertigung. Sie ermöglicht die äußerst präzise Bearbeitung komplexer Materialien. Dieses Handbuch erläutert die Prinzipien, Techniken und Möglichkeiten der Funkenerosion verständlich. Verschiedene EDM-Maschinentypen mit ihren spezifischen Funktionen werden ebenso vorgestellt wie die Schritte für optimale Ergebnisse. Der Artikel untersucht technische Merkmale und Leistungskriterien, die sowohl Anfängern als auch Experten helfen, die Technik in ihren jeweiligen Fachgebieten für bessere Resultate einzusetzen. Entdecken Sie die Funkenerosion – eine einzigartige Kombination aus fortschrittlichen Technologien und traditionellem Handwerk!
Was ist Funkenerosion (EDM)?
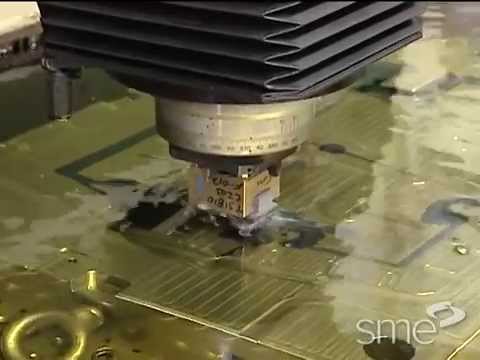
Wie funktioniert das Funkenerosionsbearbeiten?
Beim elektrischen Entladungsbearbeitungsverfahren (EDM) handelt es sich um schnelle elektrische Entladungen, die Material von einem Werkstück entfernen. Bei dem Verfahren wird eine berührungslose Elektrode verwendet, die normalerweise aus Kupfer oder Graphit besteht und Funken erzeugt, wenn sie sich der leitfähigen Substanz nähert. Diese Funken entstehen in einer dielektrischen Flüssigkeit und bilden so Plasmakanäle, die kleine Teile des Werkstücks schmelzen und verdampfen, um es entsprechend der von der verwendeten Elektrode vorgegebenen Konfiguration zu formen. Um komplizierte Designs mit glatten Oberflächen zu ermöglichen, ohne diese unbedingt berühren zu müssen, hängt die Präzision beim EDM von der Kontrolle der Entladungsenergieniveaus sowie der Impulsbreitendauer ab, während die Werkzeuge richtig relativ zu den zu bearbeitenden Werkstücken ausgerichtet werden.
Was sind die Hauptkomponenten eines EDM-Systems?
Ein System zur elektrischen Entladungsbearbeitung (EDM) besteht aus vielen wichtigen Teilen, die zusammenarbeiten, um eine hohe Präzision und Effizienz bei der Bearbeitung zu erreichen. Einige dieser Komponenten sind:
- Energieversorgung: Dadurch wird die für den Prozess benötigte elektrische Energie erzeugt. Es steuert Spannungs- und Stromstärke, die sich auf die Entladungseigenschaften wie Energie pro Impuls und Entladungsfrequenz auswirken.
- Elektrode: Elektroden bestehen aus leitfähigen Materialien wie Graphit oder Kupfer und werden entsprechend der gewünschten Kontur des zu bearbeitenden Werkstücks geformt. Ihre Form und ihr Material beeinflussen maßgeblich, wie gut sie Maschinenoberflächen.
- Dielektrische Flüssigkeit: Diese Flüssigkeiten leiten keinen Strom, haben aber andere Funktionen, wie z. B. Kühlung, Entfernung abgenutzter Partikel durch Spülung und Stabilisierung elektrischer Entladungen. Deionisiertes Wasser, Kohlenwasserstofföle oder synthetische Flüssigkeiten können je nach Prozessanforderungen als Dielektrika dienen.
- Werkstück: Ein leitfähiges Metall, das durch elektrische Funken zwischen Elektroden geschnitten wird; dies kann hinsichtlich der Geometrie und der thermischen Eigenschaften unter anderem durch die Wahl der Entladungsenergie oder der Vorschubgeschwindigkeit beeinflusst werden.
- Kontrollsystem: Hierzu gehören sowohl Hardware als auch Software, die alle Aspekte des Werkzeugmaschine während des Betriebs damit bei jeder Werkstückherstellung genaue Ergebnisse erzielt werden. Außerdem sollte es dynamische Anpassungsmöglichkeiten bieten.
- Servomechanismus: Positioniert eine Elektrode genau relativ zu einem Werkstück und ermöglicht dadurch eine präzise Abstandssteuerung. Je nach spezifischem EDM-Prozesstyp, z. B. Senkerodieren oder Drahterodieren, können lineare oder rotierende Servos verwendet werden.
- Prüf- und Messwerkzeuge – Diese Werkzeuge messen die Abmessungen genau anhand der Konstruktionsspezifikationen, insbesondere wenn enge Toleranzen eingehalten werden müssen, während eine gute Oberflächenfinish Die Qualität nach dem Schneiden wird durch elektrische Entladungen erreicht.
Jede Komponente trägt auf ihre eigene Art und Weise zur Gewährleistung erfolgreicher EDM-Vorgänge mit hervorragenden Ergebnissen bei und gilt daher in verschiedenen Fertigungsbereichen mit geringen Toleranzen als bewährte Methode für komplexe Geometrien.
Welche Materialien können durch Funkenerosion bearbeitet werden?
Mit der Funkenerosion (EDM) kann eine Vielzahl leitfähiger Materialien bearbeitet werden. Zu den häufig bearbeiteten Materialien gehören:
- Werkzeugstahl: Werkzeugstähle werden häufig im Formen- und Matrizenbau verwendet, da sie eine hohe geometrische Genauigkeit und Haltbarkeit erfordern, die nur durch den Einsatz von EDM erreicht werden kann.
- Rostfreier Stahl: Edelstahl ist äußerst korrosionsbeständig und weist eine hohe Festigkeit auf, weshalb er häufig in der Medizin und Luft- und Raumfahrtindustrie. Dieses Material kann durch Funkenerosion leicht zu komplexen Komponenten geformt werden.
- Titanlegierungen: Titanlegierungen besitzen ein hohes Verhältnis von Festigkeit zu Gewicht sowie hohe Hitzebeständigkeit. Daher werden sie häufig in der Luft- und Raumfahrt eingesetzt, wo diese Eigenschaften am häufigsten erforderlich sind. Starre Materialien wie diese sollten idealerweise mit EDM-Maschinen bearbeitet werden, da die erzeugte Hitze ihre strukturelle Integrität nicht beeinträchtigt.
Abgesehen von diesen drei Metallen kann EDM auch bei anderen Materialien wie Kupfer, Messing und sogar einigen Keramiken funktionieren, vorausgesetzt, eine ausreichende elektrische Leitfähigkeit ist vorhanden!
Arten von EDM-Maschinen und ihre Anwendungen

Welche unterschiedlichen Arten von EDM-Maschinen gibt es?
Der Begriff „elektrisch entladene Bearbeitung“ (EDM) umfasst viele verschiedene Maschinen, von denen jede an spezifische Anwendungen und Betriebsanforderungen angepasst wurde. Die beiden Haupttypen von EDM-Maschinen sind:
Senkerodieren (auch Senkerodieren genannt):
Bei dieser Methode wird eine geformte Elektrode in das Werkstück abgesenkt, bis sie durch Materialabtragung eine Kavität erzeugt. Sie eignet sich besonders für die Herstellung komplexer Formen und komplizierter Details in Matrizen und Formen. Die Elektroden bestehen häufig aus Graphit oder Kupfer, es kann jedoch jedes beliebige leitfähige Material verwendet werden. Dies ermöglicht eine sehr genaue Kontrolle über Abmessungen und Oberflächenqualität.
- Allgemeine Anwendungen: Formen, Matrizen oder andere Teile für die Luft- und Raumfahrt-/Automobilindustrie, bei denen es hinsichtlich Größe, Form und Positionsgenauigkeit enge Toleranzen geben kann.
- Datenpunkt: Senkerodiermaschinen können Genauigkeiten von bis zu ±0.0001 Zoll erreichen – allerdings hängt vieles vom Elektrodentyp und den während des Betriebs herrschenden Einrichtungsbedingungen ab.
Drahterodieren:
Bei dieser Art von Maschine bewegt sich ein elektrisch leitender Draht (normalerweise aus Messing) kontinuierlich durch das Werkstück und schneidet dabei entlang festgelegter Bahnen. Draht-EDMs sind dafür bekannt, dass sie extrem komplizierte Profile ohne Verzerrung schneiden können. Sie eignen sich auch hervorragend für die Arbeit mit dünnen Abschnitten oder harten Materialien, die sich bei herkömmlichen Bearbeitungsmethoden sonst verformen könnten.
- Typische Anwendungen: Schneiden von Komponenten mit unterschiedlicher Dicke; Produzieren von dünnwandigen Teilen; Erstellen komplexer Geometrien für medizinische Geräte/Luftfahrtkomponenten usw., bei denen Präzision von größter Bedeutung ist.
- Datenpunkt: Draht-EDMs laufen typischerweise mit Schnittgeschwindigkeiten zwischen 3 und 20 Zoll pro Minute (U/min) und können Toleranzen bis zu ±0.0001 Zoll einhalten.
Über diese primären Typen hinaus gibt es noch weitere, darunter Hole Popper EDMs, die speziell zum Bohren präziser Löcher in harte Materialien wie Hartmetall entwickelt wurden, sowie Fast Hole EDM-Einheiten, die auf schnelle Bohrgeschwindigkeiten im kleinen bis großen Durchmesserbereich usw. optimiert sind. All diese Geräte erhöhen die Vielseitigkeit in zahlreichen Branchen, in denen EDM-Technologien eingesetzt werden.
Worin besteht der Unterschied zwischen Draht- und Senkerodieren?
Drahterodieren (EDM) und Senkerodieren unterscheiden sich in ihrer Funktionsweise und ihren Anwendungsbereichen. Beim Drahterodieren wird ein sich ständig bewegender Messingdraht verwendet, um das Werkstück zu durchtrennen. Dies ermöglicht die Bearbeitung feiner Profile sowie dünner Materialschichten und harter Werkstoffe. Im Gegensatz dazu trägt das Senkerodieren Material mithilfe einer geformten Elektrode vom Werkstück ab und eignet sich daher ideal für die Herstellung komplexer Formen und detaillierter Merkmale in Formen und Werkzeugen. Beide Verfahren erreichen hohe Präzision – Toleranzen bis zu ±0.0001 mm – doch hier enden die Gemeinsamkeiten. Die Wahl des Verfahrens hängt von den individuellen Anforderungen ab, beispielsweise davon, ob scharfe Kanten oder eher abgerundete Formen gewünscht sind.
Welche Anwendungen gibt es für Mikro-EDM?
Mikro-EDM (Electrical Discharge Machining) wird in vielen hochpräzisen Branchen eingesetzt, in denen komplizierte Merkmale erforderlich sind. Einige der wichtigsten Anwendungen sind:
- Medizinische Geräte: Mikro-EDM wird zum Erzeugen feiner Details und zum Einhalten enger Toleranzen bei Komponenten verwendet, die in medizinischen Geräten verwendet werden, wie etwa Stents, chirurgischen Instrumenten oder Mikroschläuchen.
- Luft- und Raumfahrtkomponenten: In der Luft- und Raumfahrtindustrie kann Mikro-EDM zur Herstellung von Turbinenschaufeln und anderen komplexen Teilen mit geringem Gewicht und detaillierten Geometrien eingesetzt werden, die für Leistung und Effizienz erforderlich sind.
- Elektronikfertigung: Eine Miniaturisierung ohne Genauigkeitsverlust wird während der Produktion durch den Einsatz von Mikro-EDM in der Elektronikindustrie ermöglicht. Dadurch können kleine Teile wie Steckverbinder oder Mikroschalter hergestellt werden, die die Gerätefunktionalität verbessern.
Diese Anwendungen zeigen uns, wie hochentwickelte Mikro-EDM-Technologie die Erstellung hochdetaillierter Teile in verschiedenen kritischen Sektoren ermöglicht.
Den EDM-Bearbeitungsprozess verstehen

Wie steuert man den EDM-Prozess?
Um die EDM-Prozesssteuerung effektiv zu gestalten, müssen die Hauptparameter mit äußerster Sorgfalt verfolgt und geändert werden, damit sie Genauigkeit gewährleisten. Dazu gehören:
- Entladespannung: Dieser Wert sollte richtig eingestellt werden, da er die Funkenintensität und die Geschwindigkeit bestimmt, mit der das Material entfernt wird.
- Pulsdauer: Dadurch wird gesteuert, wie lange Funken entstehen, und dadurch die Schnittqualität und die Oberflächenbeschaffenheit beeinflusst.
- Dielektrische Flüssigkeit: Die Genauigkeit hängt von der Art der verwendeten dielektrischen Flüssigkeit und ihrer Durchflussrate ab, da diese beiden Faktoren zur Kühlung und zum Wegspülen der Späne beitragen.
- Elektrodenmaterial und -form: Die Wahl des Elektrodenmaterials sollte dem gewünschten Komplexitätsgrad der Merkmale entsprechen, während die Form der maßgenauen Ausgabe entsprechen muss.
- Vorschubgeschwindigkeit: Der Materialabtrag vom Werkstück bei der Funkenerosion sollte durch eine Vorschubgeschwindigkeitssteuerung optimiert werden, die vorzeitigen Verschleiß verhindert und gleichzeitig die Toleranzen innerhalb der Grenzen hält.
Mit dem Wissen über die Kontrolle all dieser Faktoren kann man die Präzision durch verschiedene Anwendungen von Funkenerosionsmaschinen optimieren.
Welche Rolle spielt dielektrische Flüssigkeit beim EDM?
Das Funkenerosionsverfahren (EDM) ist stark von einem Dielektrikum abhängig, das mehrere wichtige Funktionen erfüllt. Es dient in erster Linie als Isolator und verhindert elektrische Entladungen, bis Werkzeug und Werkstück nahe genug beieinander liegen, um Funkenbildung zu ermöglichen. Zudem kühlt es Elektrode und Werkstück durch Wärmeableitung während der Bearbeitung und schützt sie so vor Schäden durch Überhitzung. Darüber hinaus trägt das Dielektrikum dazu bei, Späne und Abriebpartikel aus der Bearbeitungszone zu entfernen, sodass stets ein freier Weg für die elektrische Entladung besteht. Es gewährleistet außerdem die gleichbleibende Zerspanbarkeit der Werkzeugmaschine über ihre gesamte Lebensdauer. Nicht zuletzt beeinflusst die Wahl des Dielektrikums die Oberflächengüte und die Gesamtqualität des bearbeiteten Teils und unterstreicht damit seine Bedeutung für optimale Ergebnisse beim Funkenerosionsverfahren.
Wie schneidet EDM im Vergleich zu herkömmlichen Bearbeitungsmethoden ab?
Die Funkenerosion (EDM) hat im Vergleich zu herkömmlichen Fräs- und Drehverfahren ihre Vor- und Nachteile. Ein großer Vorteil besteht darin, dass damit komplizierte Designs mit komplexen Geometrien geformt werden können, die mit herkömmlichen Techniken, insbesondere bei harten Materialien, schwierig oder sogar unmöglich gewesen wären. Darüber hinaus benötigt der Feinmechaniksektor Verfahren wie EDM, die enge Toleranzen einhalten und feine Oberflächen erzeugen.
Im Durchschnitt weisen EDM-Maschinen jedoch geringere Schnittgeschwindigkeiten als herkömmliche Bearbeitungsmaschinen auf und sind daher für die Massenproduktion, bei der es auf Schnelligkeit ankommt, nicht optimal geeignet. Zudem ist der Betrieb einer EDM-Anlage aufgrund des Bedarfs an Spezialausrüstung und der Verwendung von Elektrodenmaterialien als Verbrauchsmaterial mit höheren Kosten verbunden. Während bei herkömmlichen Bearbeitungsverfahren physische Schnitte ausgeführt werden, basiert die elektrische Entladung auf Wärme. Daher kann jedes elektrisch leitfähige Material, unabhängig von seiner Festigkeit oder Härte, mit diesem Verfahren bearbeitet werden. Die Tatsache, dass diese beiden Verfahren unterschiedlich funktionieren, verdeutlicht ihre gegenseitige Abhängigkeit: Das eine Verfahren kann, was das andere nicht kann, und erweitert so die Fertigungsmöglichkeiten insgesamt.
Vor- und Nachteile der Verwendung von EDM

Was sind die Vorteile von EDM?
Die elektrische Entladung (EDM) hat viele Vorteile, die sie zu einem wichtigen Werkzeug in verschiedenen Fertigungsumgebungen machen:
- Präzision und Genauigkeit: Beliebt wegen seiner Fähigkeit, enge Toleranzen einzuhalten, oft innerhalb von ±0.005 mm. Diese Funktion ist sehr wichtig für Branchen wie die Luft- und Raumfahrt oder medizinische Geräte, in denen Präzision von entscheidender Bedeutung ist.
- Komplexe Formen: Mit EDM lassen sich komplexe Geometrien mit scharfen Innenecken sowie komplizierte Details bearbeiten, die mit herkömmlichen Methoden nur schwer oder gar nicht zu erreichen sind. Einer Studie zufolge konnten beispielsweise mit EDM kleine Details von nur 0.15 mm Breite erzeugt werden.
- Materialvielfalt: Es funktioniert auf einer Vielzahl elektrisch leitfähiger Materialien, darunter gehärteter Stahl, Titan, Kupfer und andere Legierungen. Dadurch können Werkzeuge und Komponenten bearbeitet werden, die eine hohe Verschleißfestigkeit erfordern.
- Reduzierte mechanische Belastung: Da das Material beim EDM durch Hitze und nicht durch physischen Kontakt mit Schneidkanten abgetragen wird, wird die mechanische Belastung des Werkstücks reduziert. Dadurch wird die Gefahr einer Verformung minimiert und die Lebensdauer der Komponente verlängert.
- Hohe Oberflächengüte: Typischerweise führt das Verfahren zu guten Oberflächengüten, wobei häufig Ra-Werte von 0.2 µm oder weniger erreicht werden, die sogar besser sind als dieser Wert. Dies ist bei Anwendungen nützlich, bei denen funktionale oder ästhetische Eigenschaften von der Oberflächenqualität abhängen.
- Erhaltung der Werkzeuglebensdauer: Da bei der berührungslosen Bearbeitung keine Schneidwerkzeuge zum Einsatz kommen, halten sowohl das Werkstück als auch die verwendeten Werkzeuge länger, wodurch auf lange Sicht Kosten gespart werden, da es nicht zu einer direkten gegenseitigen Abnutzung kommt.
- Automatisierungskompatibilität: Es lässt sich leicht in automatisierte Produktionssysteme integrieren, sodass der Durchsatz erhöht und dadurch während der Produktionsläufe die Einheitlichkeit aller Chargen sichergestellt wird.
Welche Einschränkungen gibt es bei der Verwendung von EDM?
Die Funkenerosion (EDM) hat ihre Vorteile, aber auch eine Reihe von Einschränkungen. Hersteller sollten sich daher dieser Nachteile bewusst sein.
- Eingeschränkt verwendete Materialien: Nichtleitende Materialien können nicht mit der Funkenerosion bearbeitet werden, da diese nur bei elektrisch leitenden Materialien funktioniert.
- Betriebsgeschwindigkeit: Der Materialabtrag bei der Funkenerosion ist im Hinblick auf die Geschwindigkeit wesentlich langsamer als bei herkömmlichen Fertigungsmethoden, weshalb diese Methode für die Massenproduktion in der Industrie ungeeignet ist.
- Oberflächenhärte: Mit dieser Methode werden zwar feine Oberflächen erzielt, manche Teile können jedoch aufgrund der während des Verfahrens erzeugten Hitze aushärten, sodass weitere Endbearbeitungsvorgänge erforderlich sind, um die gewünschten Eigenschaften zu erreichen.
- Ausrüstungskosten: Verglichen mit anderen herkömmlichen Maschinen zum Schneiden von Metallen usw. können die Anfangsinvestitionen in EDM-Maschinen und deren Wartung sehr hoch sein, was viele Kleinanwender abschreckt.
- Verschleiß der Elektroden: Elektroden nutzen sich im Laufe der Zeit durch den Einsatz im Prozess ab und erhöhen dadurch die Kosten, insbesondere wenn häufige Genauigkeit erforderlich ist.
Diese Nachteile müssen stets gegenüber den Vorteilen abgewogen werden, wenn über die Einführung von EDM in einer bestimmten Fertigungsanwendung nachgedacht wird.
Wie kann die Oberflächengüte durch EDM verbessert werden?
Es gibt viele Möglichkeiten, die Oberflächengüte durch Funkenerosion (EDM) zu verbessern. Dies wird durch extrem präzise Materialabtragung im Mikrobereich erreicht, wodurch sich filigrane Strukturen und komplexe Geometrien mit minimaler Gratbildung realisieren lassen. Diese Präzision führt zu glatteren Oberflächen im Vergleich zu herkömmlichen Bearbeitungsverfahren. Da EDM berührungslos arbeitet, werden mechanische Kräfte, die das Werkstück verformen könnten, eliminiert, was höchste Oberflächenqualität gewährleistet. Zudem können verschiedene Elektrodenmaterialien und -formen verwendet werden, um die Oberflächenrauheit durch Anpassung des Funkenabstands und der Energiezufuhr zu optimieren und so eine gleichmäßige Textur mit verbesserten Eigenschaften zu erzielen. Dadurch lassen sich Bauteile mit engen Toleranzen und exzellenter Oberflächenintegrität mittels EDM herstellen, wodurch häufig zusätzliche Nachbearbeitungsschritte reduziert werden.
Anwendungen und Einsatzmöglichkeiten von EDM in der modernen Fertigung

Welche Branchen nutzen EDM am häufigsten?
Die Funkenerosion (EDM) findet aufgrund ihrer hohen Präzision breite Anwendung in vielen Branchen. Die Luft- und Raumfahrtindustrie nutzt EDM zur Herstellung komplexer Bauteile mit engen Toleranzen. In der Automobilindustrie werden Werkzeuge und Formen mittels EDM gefertigt, um eine perfekte Passung und eine glatte Oberfläche zu gewährleisten. Hersteller medizinischer Geräte setzen diese Technologie zur Fertigung von Komponenten mit komplexen Formen oder geringen Abmessungen ein. Auch Elektronikhersteller nutzen die Funkenerosion zur Herstellung komplexer Schaltungselemente oder Steckverbinder, die mit keinem anderen derzeit verfügbaren Fertigungsverfahren realisierbar sind. Diese Beispiele verdeutlichen, wie wichtig Präzision in verschiedenen Anwendungsbereichen ist, in denen es keine alternative Methode gibt, die die gleiche Genauigkeit und Qualität wie die Funkenerosion bietet.
Wie wird EDM in der Präzisionsbearbeitung eingesetzt?
In der Präzisionsbearbeitung wird die Funkenerosion (EDM) eingesetzt, um Material mittels kontrollierter elektrischer Funken vom Werkstück abzutragen. Dabei wird eine leitfähige Elektrode geladen und nahe an das Werkstück herangeführt, um eine Vielzahl regulierter Entladungen zu erzeugen, die Material mit hoher Genauigkeit abtragen. Die Präzision der EDM ermöglicht die Herstellung komplexer Designs, die mit konventionellen Bearbeitungsmethoden nicht realisierbar wären. Durch die Anpassung von Pulsdauer, Stromstärke, Spannung und weiteren Parametern können Bediener während des Bearbeitungsprozesses die gewünschten Toleranzen und Oberflächengüten erzielen . Das Verfahren eignet sich besonders für die Fertigung komplexer Formen, die Herstellung von Kavitäten in Formen oder die Produktion von Teilen, die nur minimale Nachbearbeitung erfordern.
Was sind die spezifischen Anwendungen des Drahterodierens?
Die Drahterosion ist eine sehr leistungsfähige Methode, die in vielen Branchen eingesetzt wird, um leitfähigen Materialien präzise Formen zu verleihen. Einige der wichtigsten Anwendungsgebiete sind:
- Herstellung von Werkzeugen und Formen: Drahterodieren ist zur Herstellung hochpräziser Formen und Matrizen für das Stanzen oder Spritzgießen erforderlich, die komplexe Geometrien mit engen Toleranzen ermöglichen.
- Herstellung von Luft- und Raumfahrtkomponenten: Drahterodiermaschinen werden eingesetzt, um leichte Teile mit komplizierten Formen herzustellen, die den Sicherheitsvorschriften dieser Branche entsprechen, und gleichzeitig sicherzustellen, dass sie alle notwendigen Leistungsstandards erfüllen.
- Entwicklung medizinischer Geräte: Im medizinischen Bereich werden Drahterodiermaschinen zur Herstellung kleiner, komplexer Teile wie chirurgischer Instrumente oder Implantate eingesetzt, bei denen Genauigkeit und Biokompatibilität entscheidende Schritte sind.
Darüber hinaus wird diese Technik auch von Unternehmen der Elektronikfertigung zur Herstellung von Automobilkomponenten und Prototypen komplexer Designs eingesetzt. Sie zeichnet sich durch Vielseitigkeit in Kombination mit hoher Präzision aus und ist darüber hinaus auch für zahlreiche andere Zwecke geeignet, bei denen diese Funktionen eine Rolle spielen.
Referenzquellen
Häufig gestellte Fragen (FAQs)
F: Was ist elektrische Entladungsbearbeitung?
A: Die sogenannte Funkenerosion (EDM) ist ein Verfahren, bei dem Metallwerkstoffe mithilfe elektrischer Entladungen oder Funken geformt werden. Sie eignet sich besonders gut zur Herstellung komplexer Formen und kleiner Details.
F: Wie funktioniert das elektrische Entladungsbearbeitungsverfahren?
A: Beim Elektroerosionsbearbeitungsprozess wird eine kontrollierte elektrische Entladung zwischen einem EDM-Werkzeug (Elektrode) und dem Werkstück erzeugt. Durch die Funkenbildung werden hohe Temperaturen erzeugt, die das Material schmelzen und verdampfen lassen. Anschließend wird diese Substanz durch eine dielektrische Flüssigkeit weggespült.
F: Was sind die Hauptanwendungen von EDM?
A: EDM findet verschiedene Anwendungsmöglichkeiten im Formenbau, in der Matrizenherstellung, beim Bohren von Löchern und bei der Herstellung komplexer Komponenten, die mit herkömmlichen Methoden nicht einfach bearbeitet werden können. Diese Technologie wird häufig in der Luft- und Raumfahrtindustrie, im Automobilsektor und bei der Herstellung medizinischer Geräte eingesetzt.
F: Was ist der Unterschied zwischen Draht-EDM und Ram-EDM?
A: Beim Drahterodieren wird ein dünner Draht verwendet, um Formen in das Werkstück zu schneiden; beim Senkerodieren (Stempel) werden individuell geformte Elektroden in das Werkstück getaucht. In beiden Fällen müssen die Elektroden während der Bearbeitung in eine dielektrische Flüssigkeit getaucht sein.
F: Wie verbessert die CNC-Bearbeitung die EDM-Technologie?
A: CNC-Systeme ermöglichen die automatische Steuerung verschiedener Aspekte wie Geschwindigkeit oder Tiefe und gewährleisten so bei Bedarf gleichbleibende Präzision in allen Fertigungsphasen. Dies macht sie ideal für hochpräzise Anwendungen. Die computergestützte numerische Steuerung (CNC) ermöglicht daher eine genaue Verwaltung aller Aspekte der Präzisionstechnik, einschließlich Zeitersparnis, und verbessert gleichzeitig den Qualitätsaspekt, da komplexe Teile wiederholt und fehlerfrei hergestellt werden können, weil diese Maschinen die Arbeit automatisch nacheinander erledigen.
F: Was sind die Vorteile des EDM-Bohrens?
A: EDM-Bohren, wie z. B. Kleinlochbohren EDM und Schnelllochbohren EDM, kann präzise, tiefe und schmale Löcher in harten Materialien erzeugen. Diese Methode eignet sich sehr gut für hohe Genauigkeits- und Oberflächenanforderungen.
F: Welchen Beitrag leistet dielektrische Flüssigkeit zum EDM-Prozess?
A: Beim EDM-Prozess hat das Dielektrikum mehrere Funktionen. Erstens isoliert es, bis genügend Spannung vorhanden ist, um einen elektrischen Funken zu erzeugen. Zweitens kühlt es sowohl das Werkstück als auch die Elektrode ab. Drittens wäscht es erodierte Partikel aus dem bearbeiteten Bereich weg.
F: Welche Faktoren beeinflussen die Bearbeitungsgeschwindigkeit beim EDM?
A: Die Schneidgeschwindigkeit beim EDM wird durch die Art des zu verarbeitenden Materials, die elektrischen Parameter (Spannungsstromimpulsdauer), die Art der verwendeten dielektrischen Flüssigkeit und die Spüleffektivität beeinflusst.
F: Kann die elektrische Entladungsbearbeitung auf leitenden oder nichtleitenden Materialien angewendet werden?
A: Die Funkenerosion (EDM) wird hauptsächlich bei der Bearbeitung leitfähiger Materialien eingesetzt, da diese Technik auf elektrischen Entladungen zwischen einer Elektrode und einem Werkstück beruht. Bei nicht leitfähigen Materialien kann die herkömmliche Funkenerosion jedoch nicht eingesetzt werden, da diese keinen elektrischen Stromfluss zulassen.
F: Welche Nachteile hat die Anwendung der Funkenerosion?
A: Langsamere Geschwindigkeit im Vergleich zu anderen Bearbeitungsverfahren ; Es kann nur mit leitfähigen Materialien arbeiten, was seine Anwendungsbereiche weiter einschränkt; daher kann es manchmal zu Elektrodenverschleiß kommen, und es werden spezielle dielektrische Flüssigkeiten benötigt; in einigen Fällen kann auch die Entstehung von thermischen Spannungen problematisch werden.

